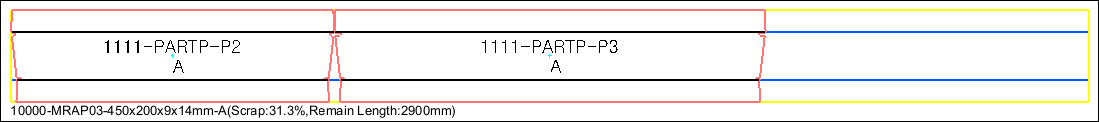
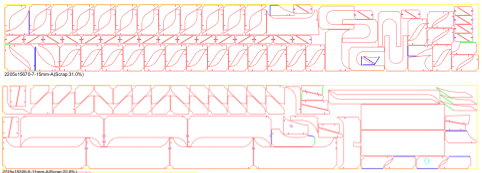
大型船舶の30%がCSCAMのE-NESTで製作されています。造船・金属加工現場の自動ネスティング全工程をソフトウェア一つで解決します。
船舶・鉄構造物を製作する際は、数百~数千個の金属部材(板材、形鋼、平鋼)を鋼板から切り出します。この時、部材を鋼板上にどれだけ隙間なく配置するかが原材料ロスに直結します。この配置作業をネスティングと呼びます。
板材・形鋼・平鋼はすべて形状が異なります。数百個の部材を人が直接配置すると鋼材利用率が低下し、端材が増加します。造船・金属加工では鋼材費が全体原価のかなりの部分を占めるため、配置効率は収益性に直結します。
切断順序を誤ると鋼板に熱が蓄積し部材が歪みます。再作業・不良が発生し後工程のスケジュールが遅延します。
設計CADで作成された部材データをDNCシステムを通じて切断設備まで誤りなく伝送することは、手作業では煩雑で見落としリスクが大きくなります。
単なる配置ツールではありません。産業現場のニーズを解決する3つのコアライブラリがE-NESTを完成させます。
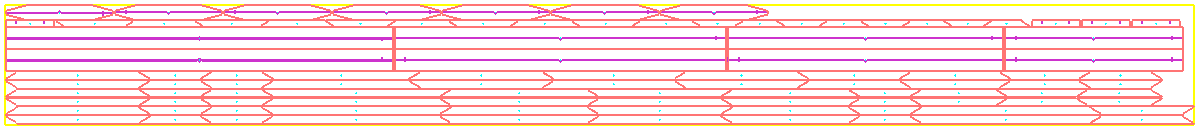
鉄板1枚に数百個の部品を配置する際、遺伝的アルゴリズム(Genetic Algorithm)を用いて材料ロスを最小化する最適配置をコンピューターが自動で見つけ出します。
配置効率がそのまま収益性です。アルゴリズム性能が鋼板1枚からより多くの部材を取り出し、端材と在庫材料を削減します。
鉄板を切り終えると複雑に穴の空いた端材(スクラップ)が残ります。コンピューターがこの複雑な端材形状を正確に計算・保存します。
小さな部品を新たに作る際に新しい鉄板を使わず、保存された端材に自動配置してリサイクルします。材料費をさらに削減するコア機能です。
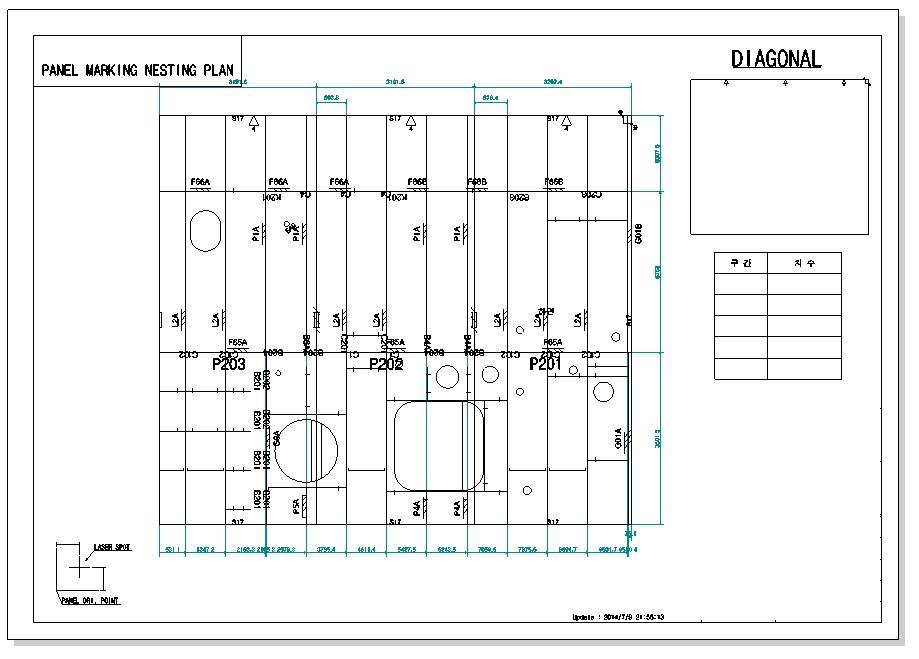
鉄板の各パーツに「どこに入る部品か」をマーキング設備が刻印する必要があります。E-NESTはこれらの文字が互いに重なったり部品線の外側にはみ出したりしないよう自動整列します。
文字が潰れると現場組立で部材を特定できません。この機能がなければマーキングエラーがそのまま組立エラーにつながります。
2つのバージョンはそれぞれ異なる現場環境に最適化されています。導入環境に合ったバージョンをお選びください。
AM・Tribon連携造船特化版
独立インストール型次世代汎用版
設計データを受け取り、切断NCデータと図面まで自動生成します。
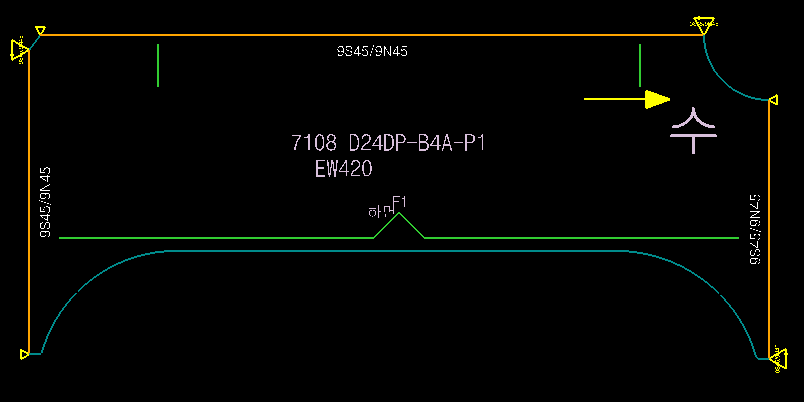
CADデータの読み込みから2Dスケッチ編集、開先(Bevel)設定、テキスト・シンボル配置まで部材情報を完成させます。
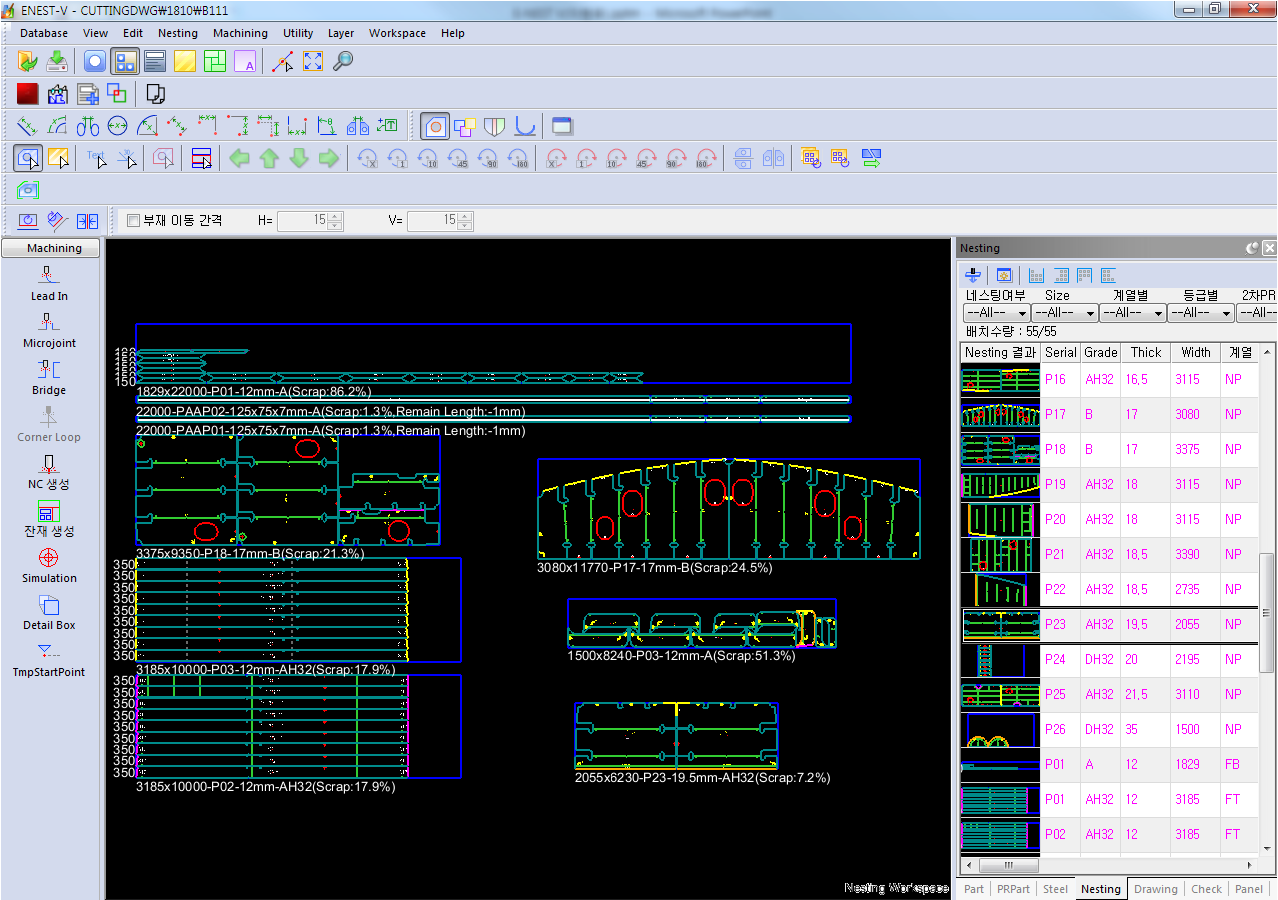
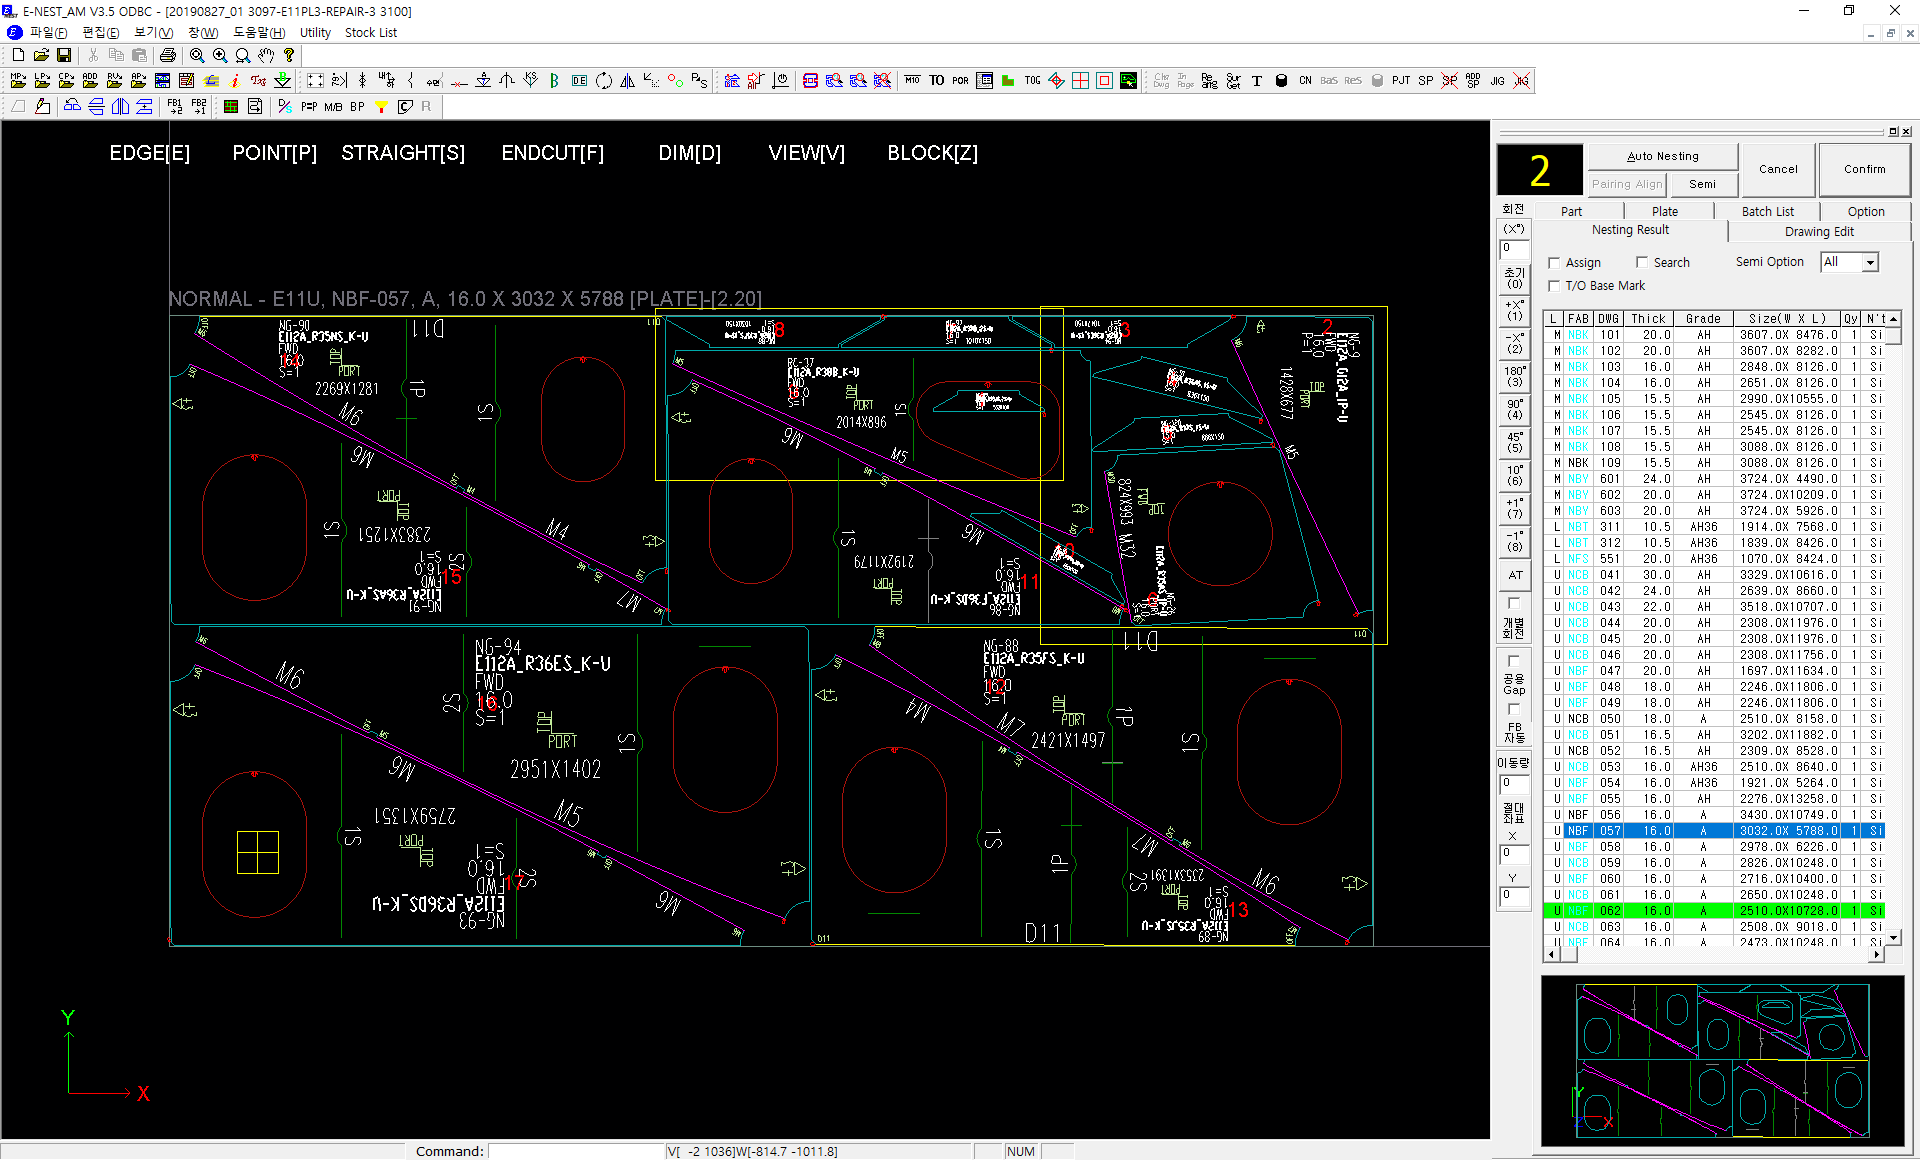
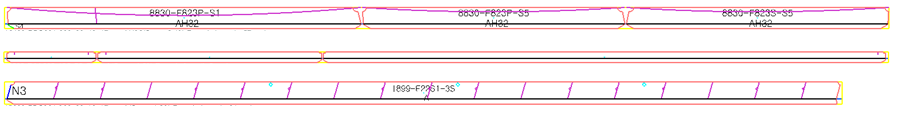
板材・平鋼・形鋼それぞれの特性に合わせた最適配置アルゴリズムが稼働します。手動・半自動ネスティングにも対応します。
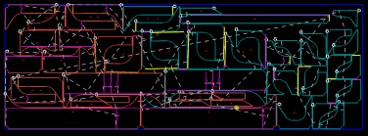
熱変形を最小化する切断順序を自動決定します。NCシミュレーションで実際の切断前に検証します。
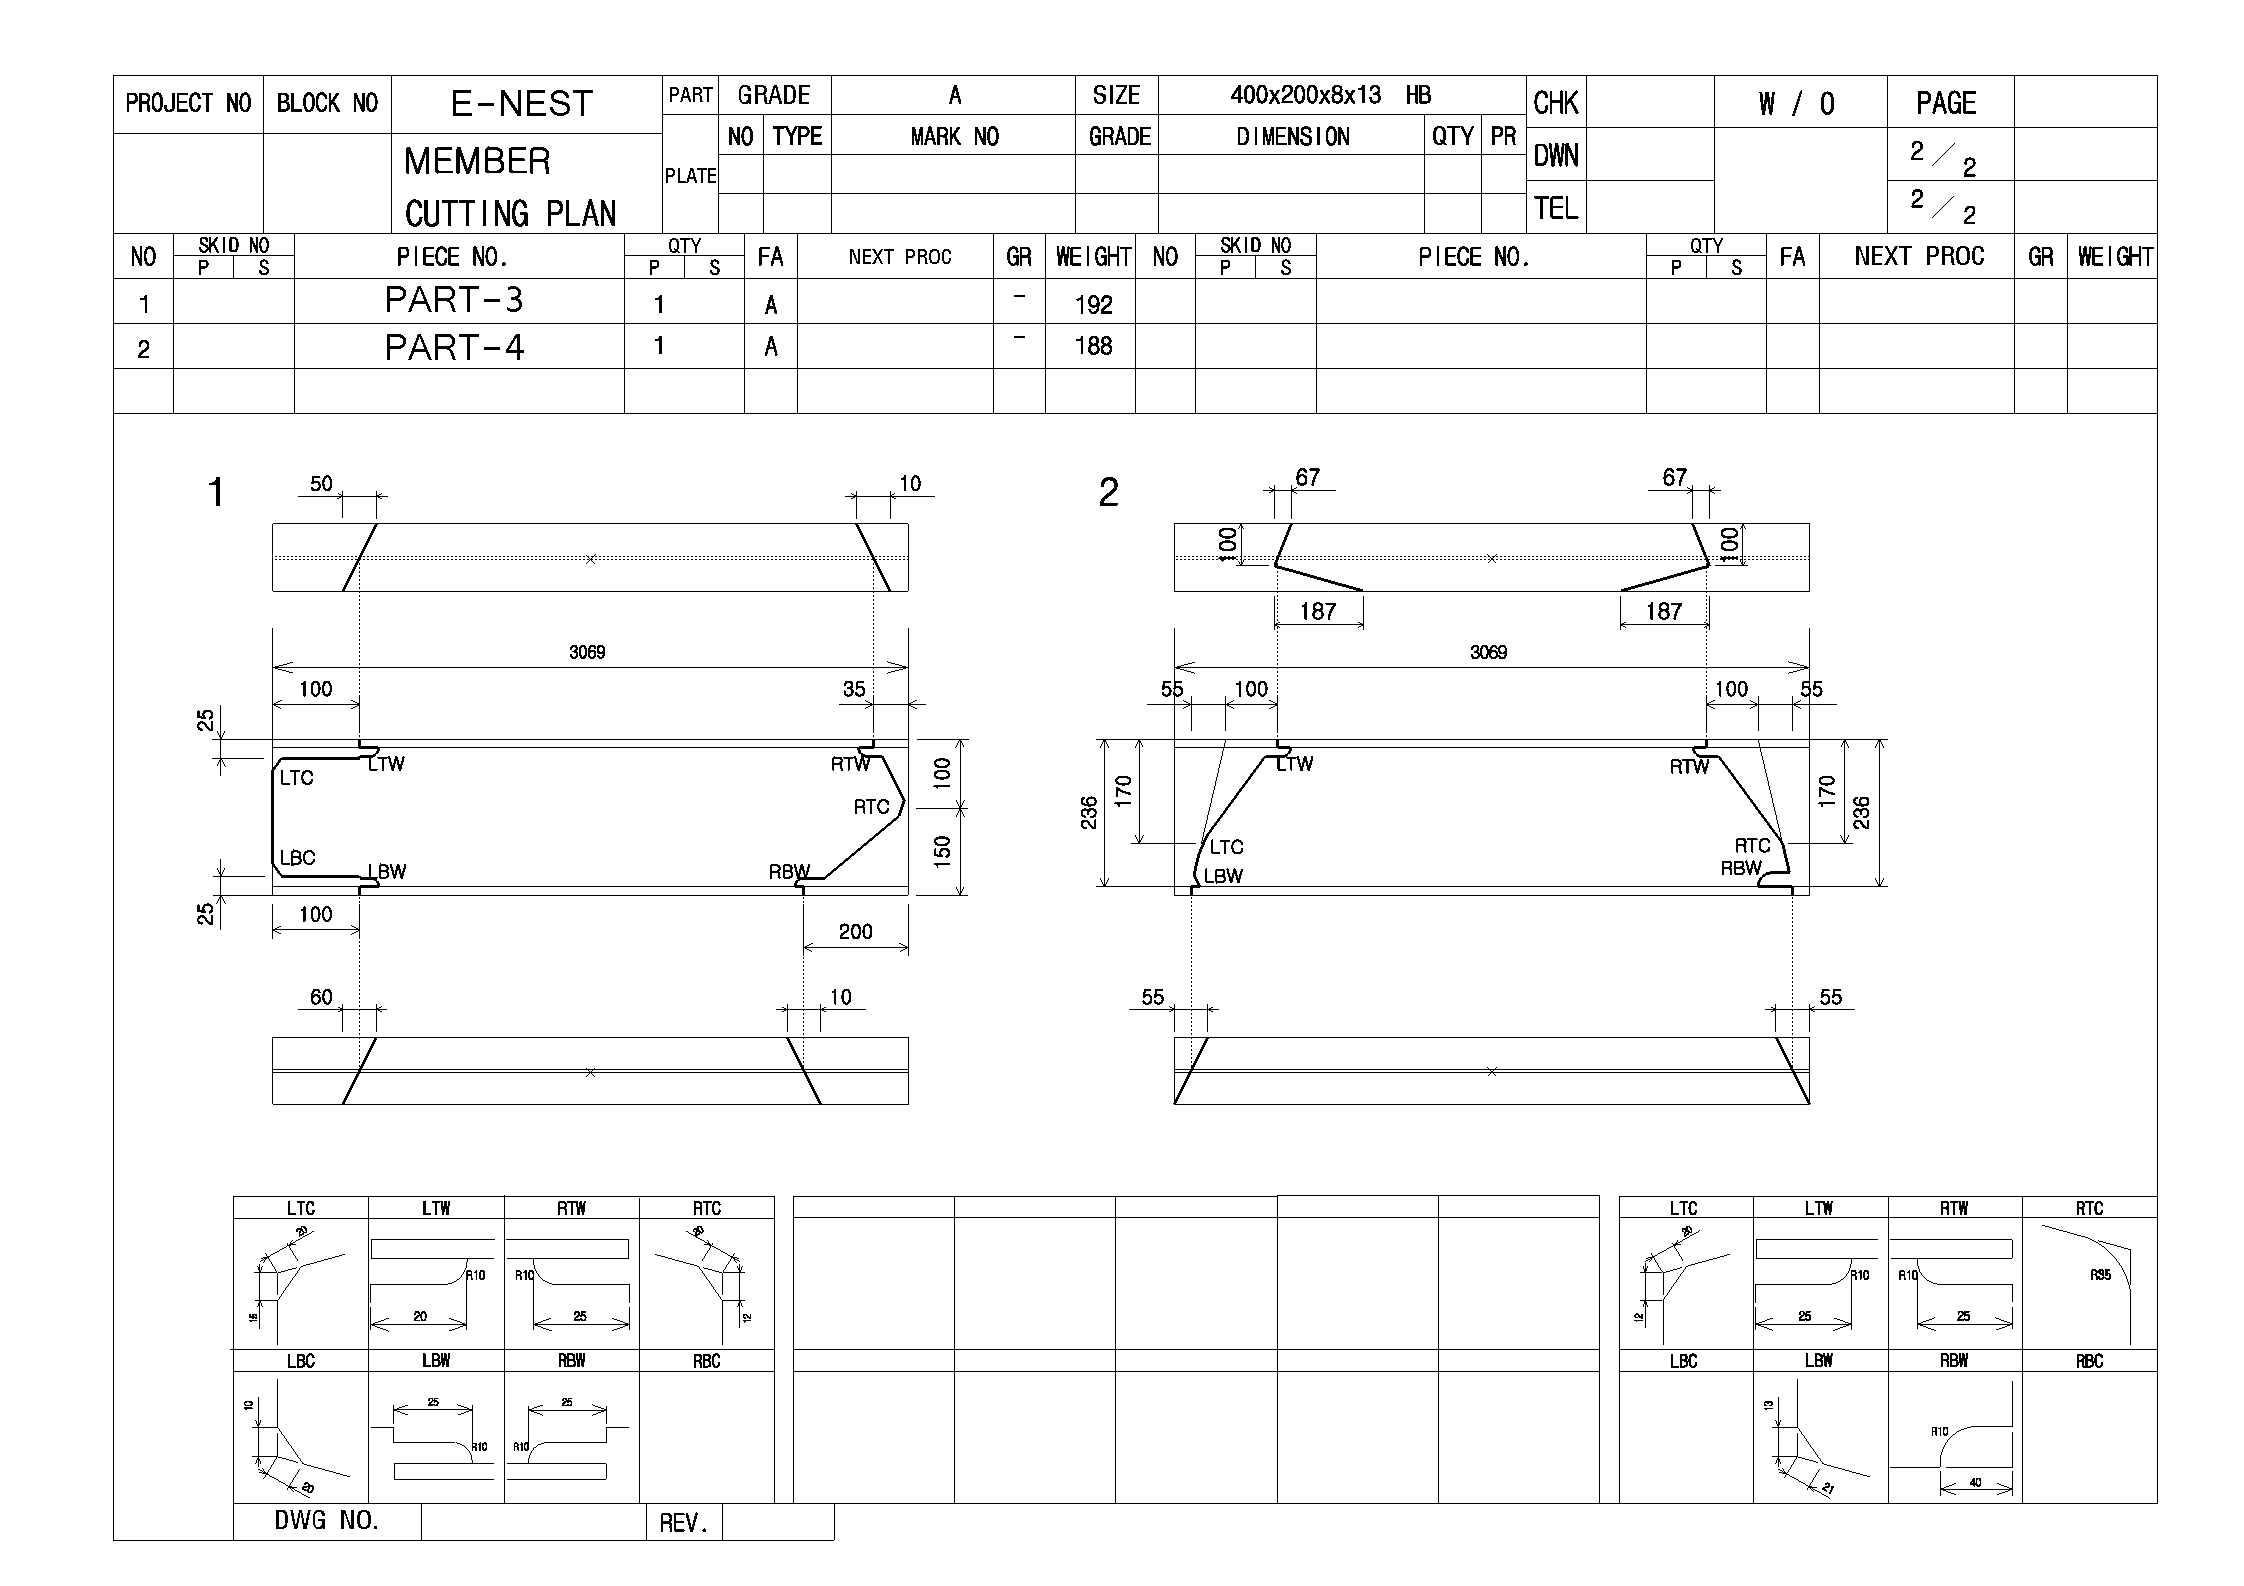
切断NCデータ(ESSI/EIA)をDNCシステムへ伝送し、切断計画図・詳細図面をPDF/DXFで出力します。
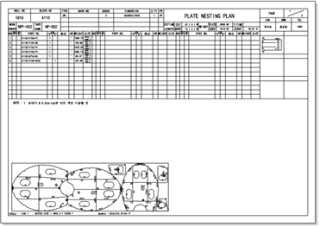
E-NESTが自動生成する図面・計画図の種類です。PDF・DXF形式でDNCシステム及び現場へ直接伝達されます。
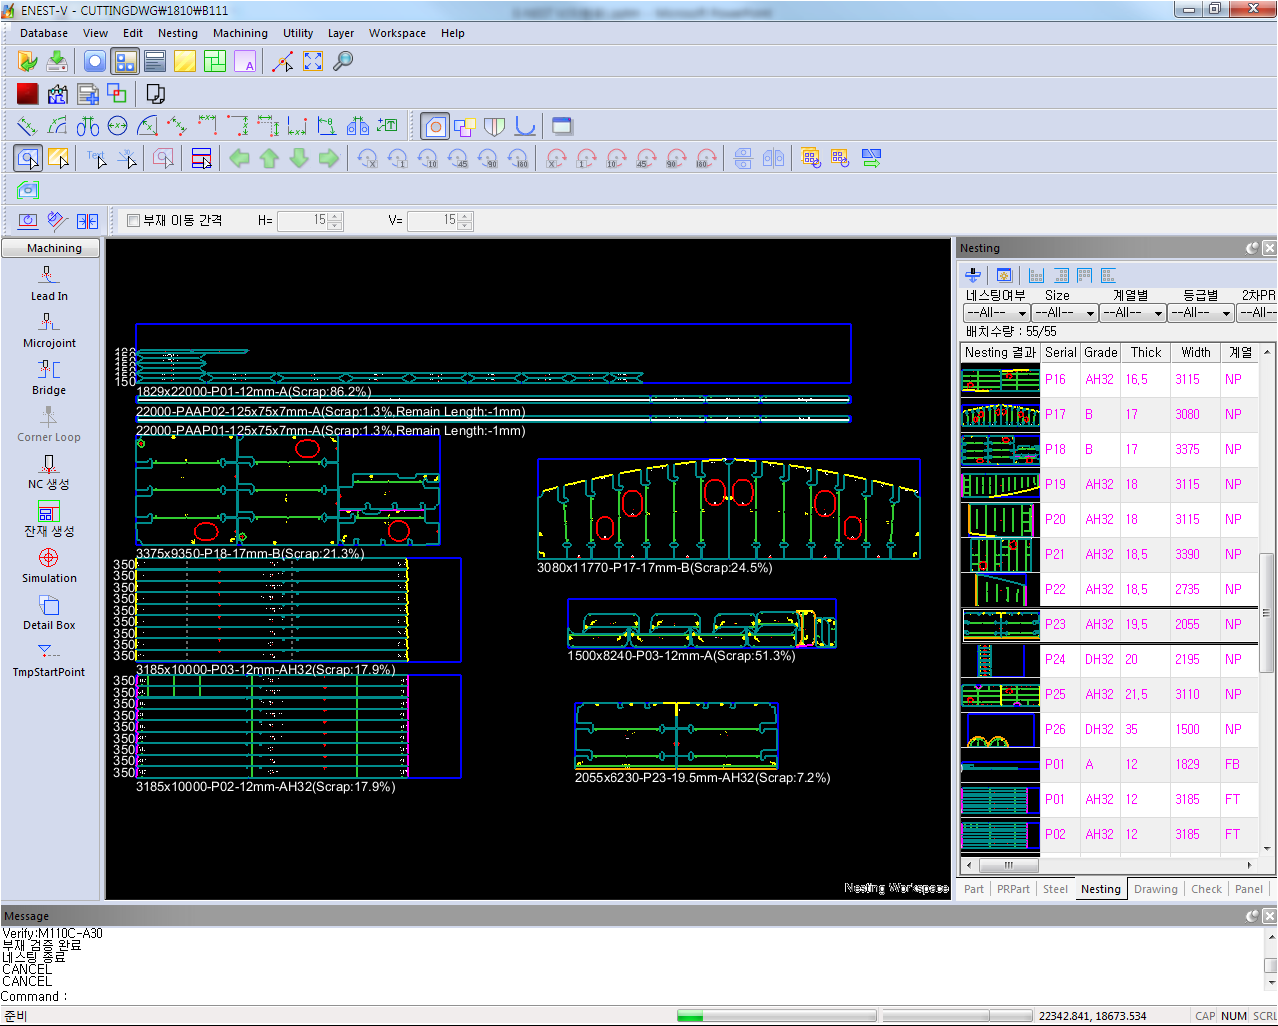
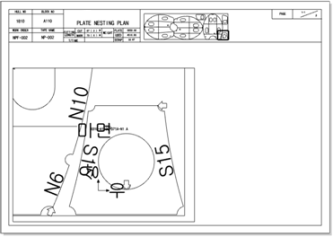
Nesting配置結果物
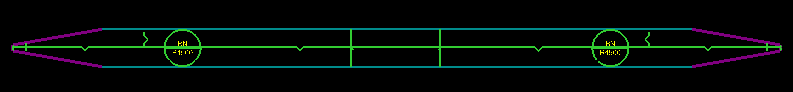
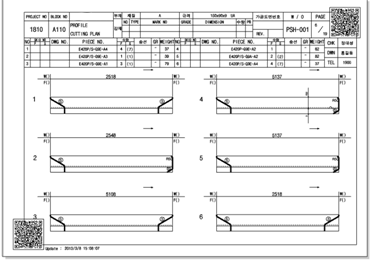
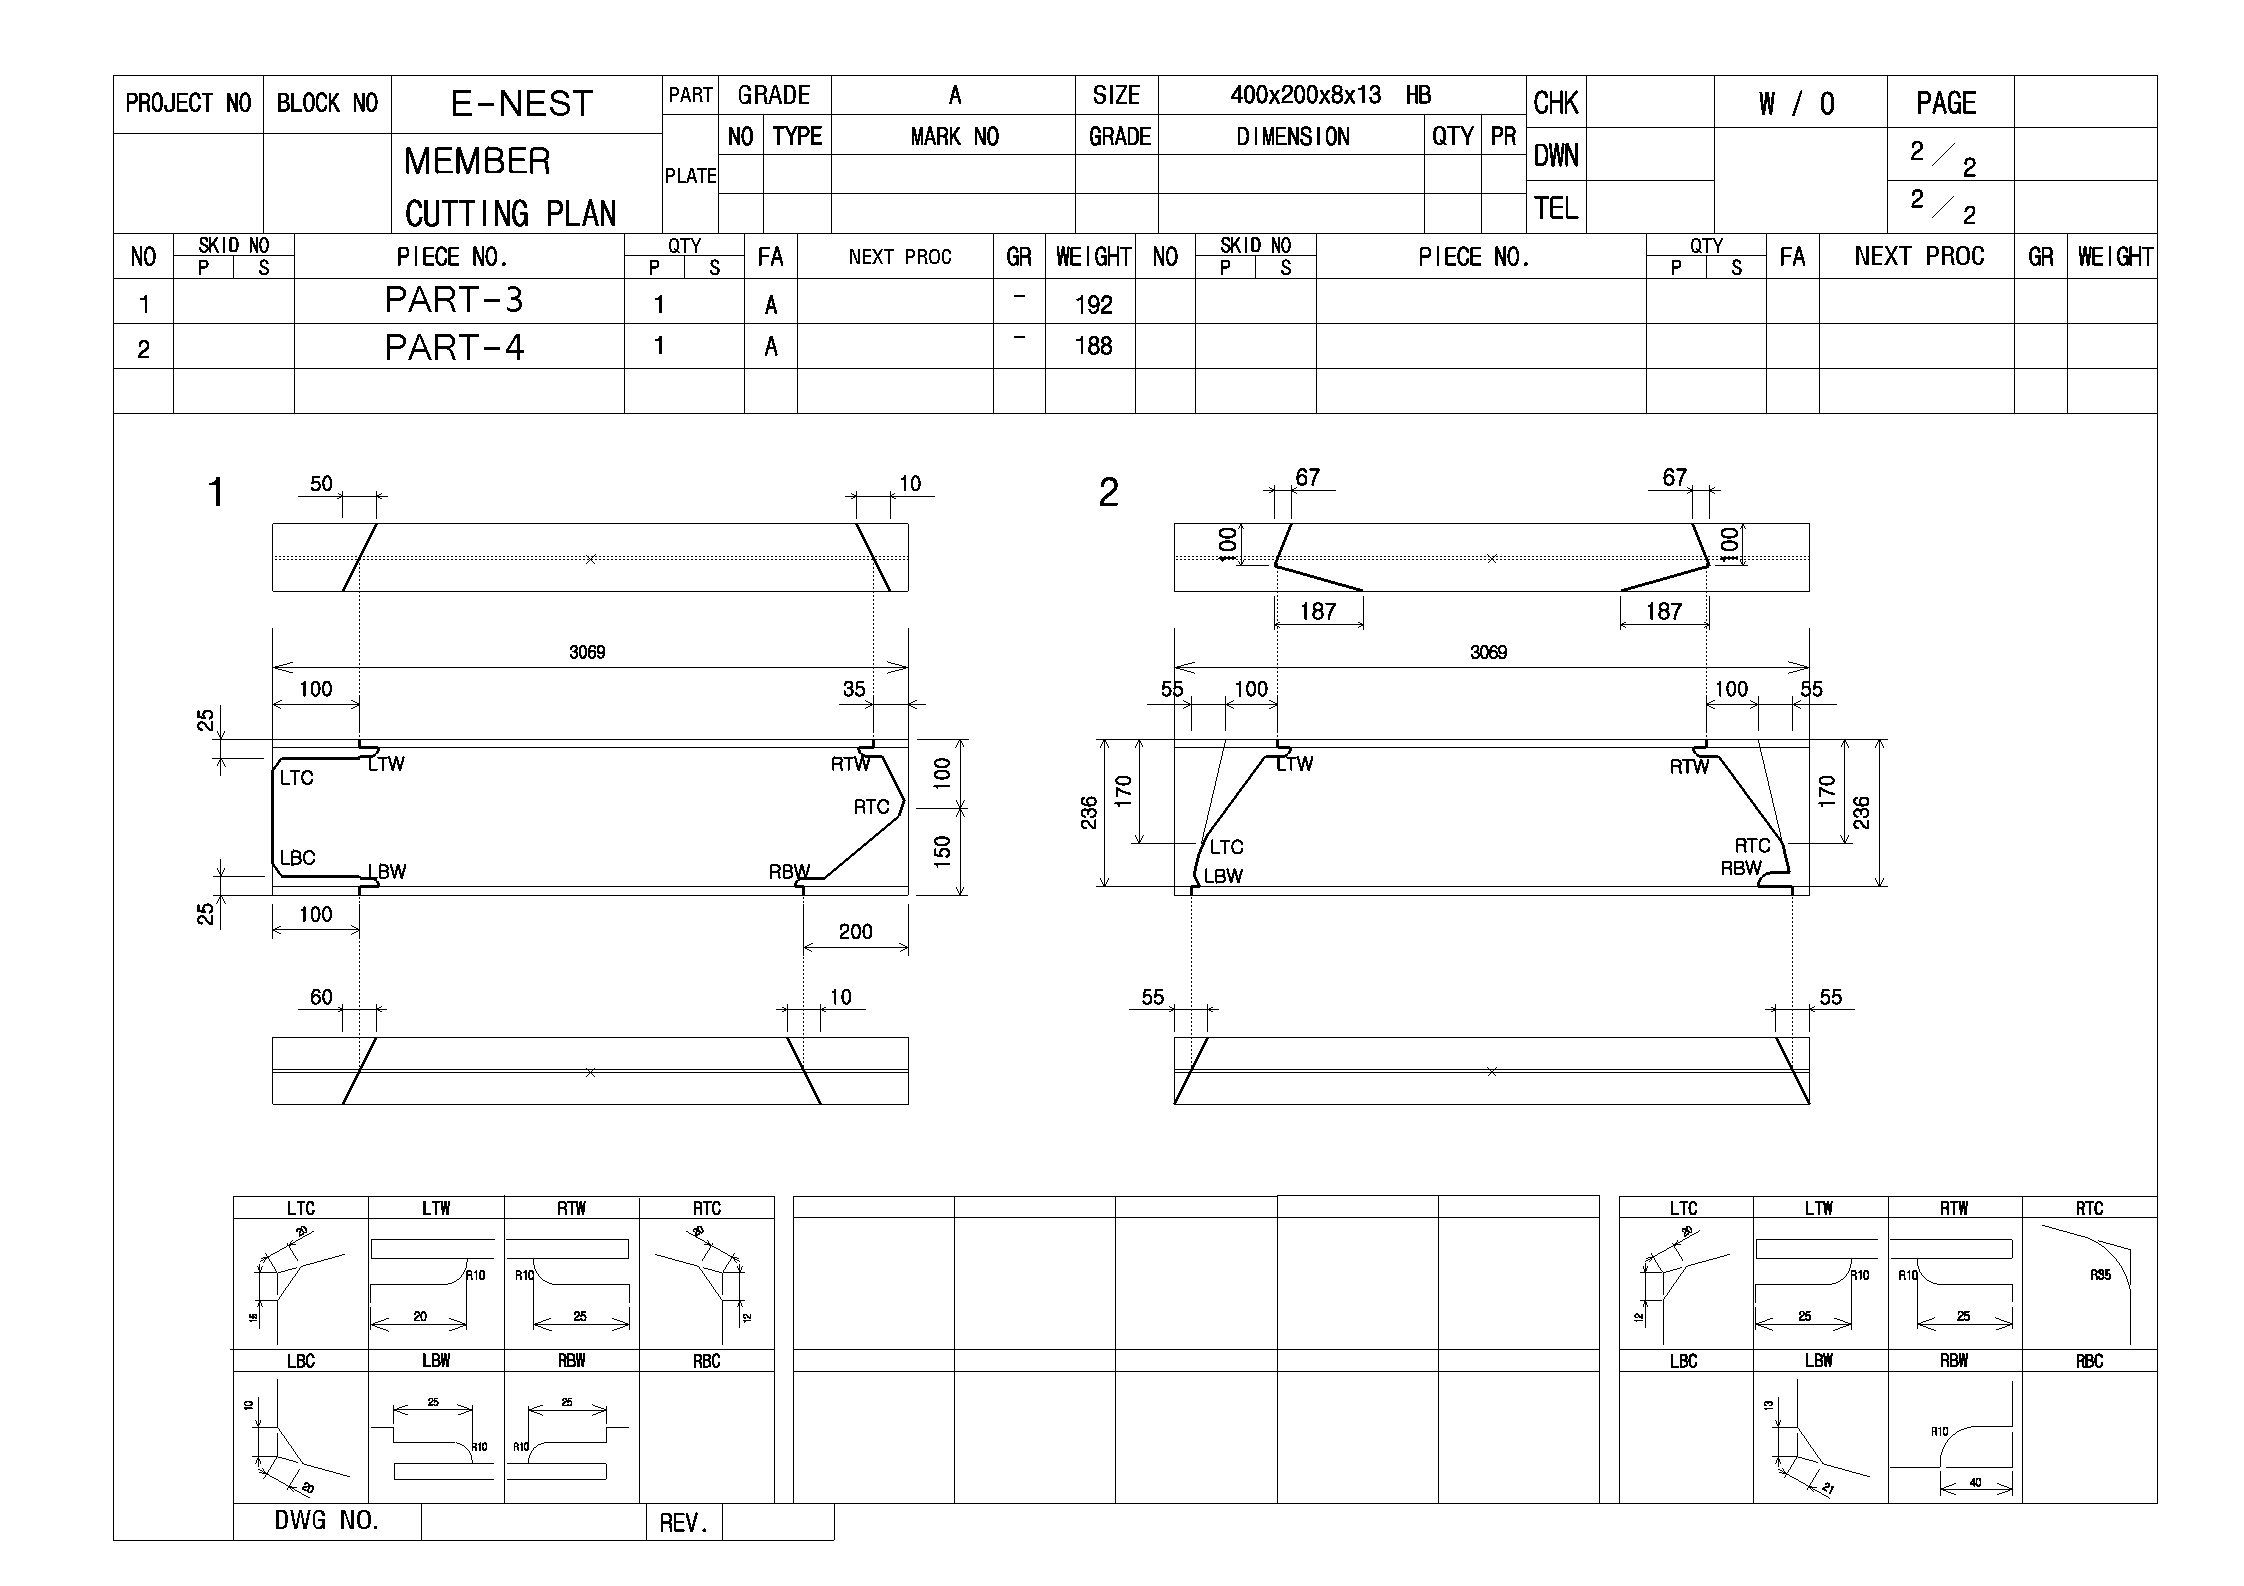
図面出力結果物
実際に導入を検討する現場エンジニアが最も先に尋ねる質問です。
自動ネスティングの実際の材料利用率は?
鋼材条件に合わせて材料利用率を高めるよう自動最適化します。 E-NESTの自動ネスティングは遺伝的アルゴリズム(Genetic Algorithm)ベースで板材・平鋼・形鋼それぞれの特性に合わせパターン・ペアリングを個別最適化します。Pre-Nesting(材料発注用)とProduction Nesting(実生産用)を分離し、発注段階から利用率を管理します。具体的な数値は現場鋼材規格条件に基づき別途ご案内可能です。
ERP・MESとの連携は可能ですか?
可能です。設計・生産システムから受け取ったデータをNC/DWG出力とDNC伝送まで連携します。 E-NESTはAM(Aveva Marine) / ERP / PLMシステムからGenファイル及びBOMデータを読み込み部材を生成します。ネスティング・切断経路決定後は、NCデータと図面をDNCシステムへ直接伝送するパイプラインを備えています。NC出力フォーマットはESSI・EIA規格に対応し、複数設備を同一ラインで運用する環境にも対応します。MES連携の詳細範囲は現場要件に基づき別途協議いたします。
設備が変わったら開発会社に再度依頼する必要がありますか?
設備ごとのNC出力ルールを分離して管理できるため、設備変更への対応が迅速です。 E-NEST VのPost ProcessorはLua・Python・VBScriptスクリプトベースです。NC出力ルールをスクリプトファイルとして分離しているため、設備が変わっても現場条件に合わせてポストプロセッサを調整できます。複数のポストプロセッサを同時実行することにも対応しています。